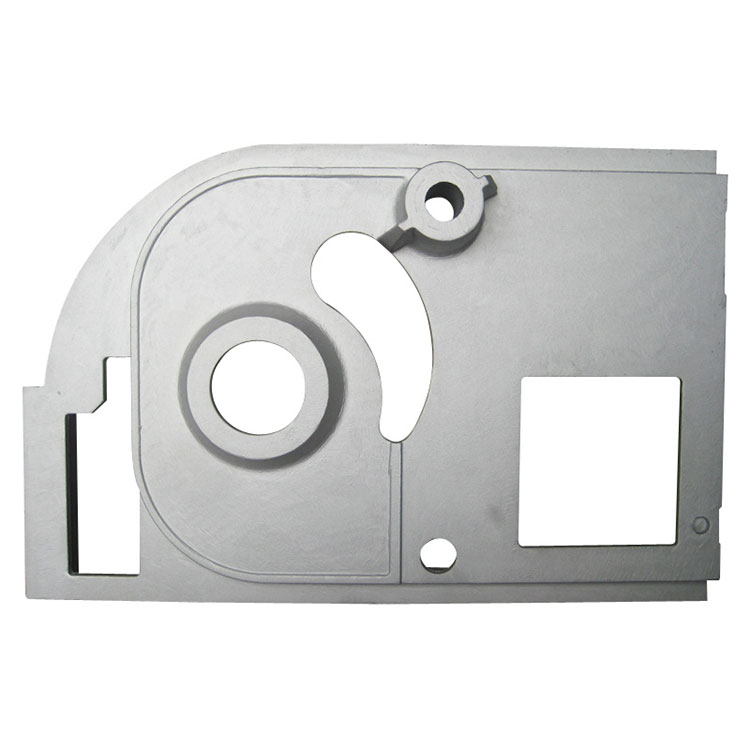
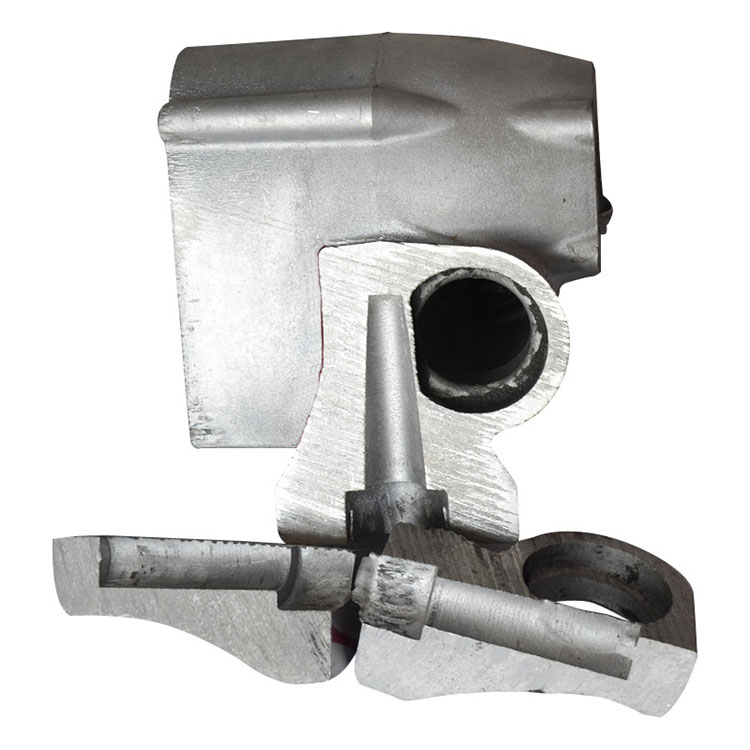
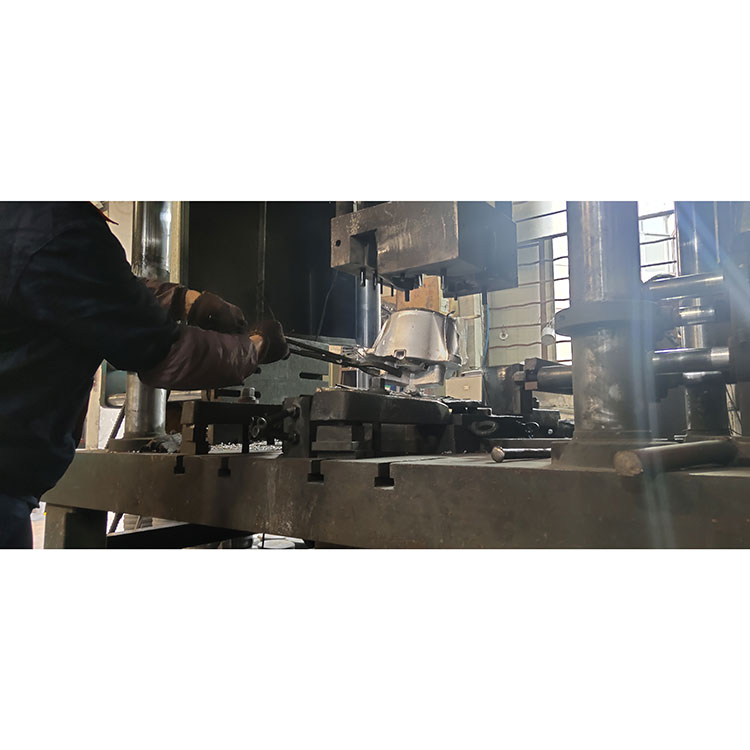
Као искусан произвођач алуминијумског ливења,КсукингпружаЛивење под ниским притискомрешења за индустријску примену која захтевају контролисано метално пуњење, доследан квалитет и поуздане механичке перформансе. Разумевање овог процеса помаже инжењерима и тимовима за куповину да одаберу прави метод производње за захтевне компоненте.
Ливење под ниским притиском је процес формирања метала који користи контролисани притисак гаса за потискивање растопљене легуре алуминијума из затворене пећи за држање у трајни калуп. За разлику од гравитационог ливења, овај метод омогућава контролисано пуњење одоздо према горе и континуирано пуњење под притиском током очвршћавања. Ове карактеристике помажу у смањењу турбуленције, минимизирају одређене дефекте ливења, побољшавају искоришћеност материјала и подржавају производњу компоненти са доследним механичким својствима. Уобичајене примене укључују аутомобилске точкове, главе цилиндара, компоненте мотора, импелере и индустријске делове. Овај водич објашњава како процес функционише, његове предности и ограничења, избор материјала, контролу квалитета и факторе које купци треба да узму у обзир при избору добављача ливења.

1. Шта је ливење под ниским притиском?
2. Како функционише процес производње?
4. Које индустрије користе ливење под ниским притиском?
5. Који материјали су прикладни?
6. Како се то пореди са другим методама ливења?
7. Шта одређује квалитет ливења?
8. Како да изаберете добављача за ливење?
Ливење под ниским притиском, обично скраћено као ЛПДЦ, је техника трајног ливења у калуп у којој релативно низак притисак гаса тера растопљени метал нагоре кроз цев за успон и у шупљину калупа. Метал испуњава шупљину на контролисан начин и остаје под притиском док се очвршћава.
Легуре алуминијума се широко користе у овом процесу јер нуде корисну комбинацију мале тежине, отпорности на корозију, топлотне проводљивости и механичке чврстоће. Процес је посебно погодан за компоненте које захтевају структурални интегритет и поновљив квалитет производње.
За разлику од конвенционалног гравитационог ливења, које се првенствено ослања на гравитацију за померање растопљеног метала у калуп, ЛПДЦ обезбеђује активну контролу над процесом пуњења. У поређењу са ливењем под високим притиском, генерално користи спорије брзине пуњења и ниже притиске убризгавања.
Према Ксукинг-овим информацијама о ливењу под ниским притиском, контрола температуре метала, температуре калупа, брзине пуњења и времена задржавања притиска је од суштинског значаја за добијање чврстих алуминијумских одливака.
Процес ливења под ниским притиском укључује неколико координисаних фаза. Свака фаза утиче на густину финалне компоненте, тачност димензија, стање површине и механичка својства.
Алуминијумска легура се топи и доводи до одговарајуће температуре. Оператери морају да управљају чистоћом и температуром топљења како би смањили ризик од инклузија оксида, порозности везаних за водоник и превременог очвршћавања.
Истопљени метал се држи у затвореној пећи испод калупа. Контролисани притисак гаса, који се обично доводи компримованим ваздухом или одговарајућим системом инертног гаса, гура метал нагоре кроз успонску цев у шупљину калупа.
Пуњење одоздо према горе помаже у смањењу турбуленције повезане са неконтролисаним изливањем. Стварни профил притиска зависи од легуре, геометрије калупа, висине подизања и захтева за компонентама.
Након што се шупљина калупа попуни, одржава се притисак како би се помогао довод течног метала у области које се још увек очвршћавају. Правилно време притиска подржава усмерено очвршћавање и може смањити дефекте повезане са скупљањем.
Када се одливање довољно очврсне, притисак се ослобађа и калуп се отвара. Компонента се уклања и врши се свако потребно обрезивање, термичка обрада, машинска обрада или дорада површине.
Методе инспекције се бирају према функцији дела и захтевима цртежа. Мерење димензија, визуелна инспекција, механичко испитивање и радиографски преглед могу се користити када је то потребно.
ЛПДЦ је цењен због равнотеже контроле протока метала, интегритета ливења и ефикасности производње. Његове главне предности укључују следеће.
Ове погодности нису аутоматске. Чистоћа легуре, дизајн калупа, управљање температуром, услови хлађења и праћење процеса морају се контролисати да би се постигли потребни резултати.
Ливење под ниским притиском се широко користи за алуминијумске компоненте где су чврстоћа, конзистентност димензија и поуздан унутрашњи квалитет важни.
Типичне примене укључују алуминијумске точкове, главе цилиндара, компоненте мотора, делове вешања и одабране структурне компоненте. Ови делови могу захтевати комбинацију смањене тежине, отпорности на замор и поузданих перформанси при поновљеном оптерећењу.
Произвођачи индустријске опреме користе кућишта од ливеног алуминијума, импелере и друге компоненте које имају користи од контролисаног пуњења и производње у облику мреже. У зависности од дизајна, ливење може смањити потребну машинску обраду у поређењу са производњом дела у потпуности од чврстог материјала.
Компоненте пумпе, импелери и сродни делови могу имати користи од процеса када су њихови захтеви за геометрију и легуре одговарајући. Додатна обрада и испитивање притиска или цурења може бити потребно за компоненте изложене течностима или радном притиску.
Сложени одливци са унутрашњим пролазима могу се произвести коришћењем одговарајућих језгара од песка или других система језгара. Ове карактеристике омогућавају инжењерима да креирају геометрије које би биле тешке или скупе за производњу само машинском обрадом.
Легуре алуминијума су међу најчешћим материјалима који се користе за ЛПДЦ. Одговарајући степен зависи од захтева за чврстоћом компоненте, дуктилности, отпорности на корозију, потреба топлотне обраде и радног окружења.
| Материјал или легура | Типичне карактеристике | Потенцијалне апликације |
|---|---|---|
| А356 Алуминијумска легура | Добра способност ливења, отпорност на корозију и могућност термичке обраде | Аутомобилски точкови, структурне компоненте и одабрани делови машина |
| Ал-Си-Мг легуре алуминијума | Корисна комбинација снаге, способности ливења и реакције на топлотну обраду | Инжењерске компоненте које захтевају механичке перформансе |
| Друге погодне легуре алуминијума | Својства варирају у зависности од састава и услова обраде | Одливци по мери дизајнирани за специфичне захтеве услуга |
А356 се често разматра за апликације које захтевају равнотежу снаге и дуктилности. Међутим, сама ознака легуре не гарантује коначна својства. Хемијски састав, услови ливења, термичка обрада и резултати инспекције утичу на перформансе.
Пре производње, купци треба да потврде тачну спецификацију легуре, применљиве стандарде материјала, потребна механичка својства и било какав третман после ливења код произвођача.
Различите технологије ливења служе различитим производним циљевима. Најбољи избор зависи од геометрије компоненти, годишње потражње, захтева за материјалом, улагања у алате и прихватљивог нивоа кварова.
| Фактор поређења | Ливење под ниским притиском | Ливење под високим притиском | Гравитационо ливење под притиском |
|---|---|---|---|
| Метално пуњење | Контролисани притисак одоздо | Убризгавање велике брзине под високим притиском | Пре свега вођен гравитацијом |
| Типичне снаге | Контролисано пуњење и потенцијал за чврсте структурне ливене одливе | Велика брзина производње и сложени облици танких зидова | Релативно једноставан процес и распоред алата |
| Брзина производње | Генерално умерено до споро | Генерално брзо | Генерално умерено |
| Коришћење материјала | Често повољно, у зависности од дизајна калупа | Зависи од дизајна тркача и праксе рециклирања | Зависи од дизајна улаза и храњења |
| Термичка обрада | Могуће за одговарајуће легуре и звучне ливене | Ограничено порозношћу и процесним условима за неке примене | Могуће за одговарајуће легуре и квалитет ливења |
| Типичне апликације | Точкови и конструкцијски алуминијумски делови | Кућишта, конзоле и компоненте велике запремине | Опште алуминијумске компоненте и индустријски делови |
ЛПДЦ није аутоматски супериоран у односу на сваку алтернативу. Ливење под високим притиском може бити пожељно када су брза производња и танки зидови приоритети. Гравитационо ливење под притиском може понудити једноставнији пут за одговарајуће компоненте. Инжењери би требало да упореде комплетне производне захтеве уместо да бирају процес на основу једног параметра.
За даљу процену, погледајте Ксукинг-ове ресурсе за производњу алуминијумског ливења и прегледајте прикладност решења за трајно ливење у калупе за предвиђену примену.
Поуздано ливење под ниским притиском зависи од интеракције особина материјала, дизајна алата, управљања топлотом и контроле производње. Неколико фактора заслужују посебну пажњу.
За критичне компоненте, план квалитета може укључивати извештаје о димензијама, испитивање тврдоће или затезања, металографски преглед и рендгенски преглед. Не захтева сваки део сваки тест; план инспекције треба да одражава цртеж, услове услуге и спецификације купаца.
Одабир добављача укључује више од поређења почетне понуде. Купци треба да провере да ли произвођач може доследно да производи компоненте које испуњавају захтеване техничке и комерцијалне спецификације.
Ксукинг, такође познат као Нингбо Иинзхоу Ксукинг Мацхинери Цо., Лтд., описује своје производне могућности у ливењу под ниским притиском од легуре алуминијума, ливењу под притиском, ливењу под високим притиском и ливењу од легуре цинка. Компанија извештава о више од 17 година искуства у производњи и производном капацитету који прелази 500 делова дневно. Купци треба да потврде тренутни капацитет, технички обим и захтеве специфичне за пројекат директно код компаније.
Да бисте припремили тачну понуду, доставите добављачу 2Д цртеже или 3Д моделе, захтеве за легуре, годишњу потражњу, спецификације толеранције, очекивања за завршну обраду површине и све захтеве за тестирање или сертификацију.
Основна намена је производња металних компоненти пуњењем трајног калупа растопљеном легуром под контролисаним притиском гаса. Ова метода може побољшати стабилност пуњења, смањити одређене дефекте ливења и подржати производњу алуминијумских делова са доследним механичким својствима.
Да. Ливење под ниским притиском се широко користи за производњу алуминијумских точкова јер контролисано пуњење и пуњење под притиском могу подржати добар структурални интегритет и перформансе замора. Коначна подобност зависи од легуре, дизајна точкова, термичке обраде и тестирања валидације.
Ливење под ниским притиском користи релативно низак притисак гаса за померање растопљеног метала у калуп, обично одоздо. Ливење под високим притиском убризгава метал брзо под много већим притиском. ЛПДЦ се често бира за структурни интегритет и легуре које се могу термички обрађивати, док се ХПДЦ често бира за високе стопе производње и сложене делове танких зидова.
Да, одабране легуре алуминијума могу бити подвргнуте топлотној обради, укључујући третман Т6, ако су квалитет ливења и састав легуре одговарајући. Произвођач треба да провери процес, параметре третмана и коначна механичка својства у односу на спецификације пројекта.
Главни фактори трошкова укључују величину и сложеност компоненти, избор легуре, дизајн алата, годишњу количину поруџбине, време производног циклуса, машинску обраду, топлотну обраду, инспекцију и захтеве за завршну обраду. Обезбеђивање комплетних техничких спецификација помаже добављачима да припреме поузданију понуду.
Обезбедите цртеж компоненте или 3Д модел, разред материјала, процењену годишњу запремину, критичне димензије, захтеве површине, потребе топлотне обраде и критеријуме инспекције. Ако је део критичан за безбедност или мора да издржи оптерећење под притиском или замором, јасно наведите релевантне захтеве за перформансе.
Ливење под ниским притиском нуди произвођачима практичан начин за производњу алуминијумских компоненти са контролисаним металним пуњењем, добрим коришћењем материјала и потенцијалом за поуздане механичке перформансе. Његова ефикасност зависи од одабира праве легуре, оптимизације калупа и профила притиска, контроле очвршћавања и примене одговарајућих метода инспекције. За аутомобилске, индустријске машине и друге захтевне апликације, процена целокупног производног процеса је од суштинског значаја за постизање доследног квалитета и конкурентних трошкова производње.
Ако набављате прилагођене одливке од алуминијума или упоређујете процесе ливења за нови пројекат, Ксукинг вам може помоћи да истражите одговарајуће производне опције. Поделите своје цртеже, захтеве за материјалом, циљане количине и спецификације квалитета да бисте разговарали о следећим корацима.Контактирајте насданас да затражите понуду и сазнате више о решењима за ливење под ниским притиском прилагођеним вашој примени.